 Kontaktieren Sie uns
 Sprache
Kategorie: Umweltschutzindustrie – Radialventilator für Drehrohrofen-Behandlungssystem für feste ...
See Details
Eine pneumatische Förderleitung für Zement, Mehl oder Kunststoffpellets endet selten an der Zellenradschleuse oder dem Zyklon. In den meisten Fällen bleibt es beim Lüfter. Wenn der tatsächliche Systemwiderstand den Druck übersteigt, den der Ventilator entwickeln kann, sinkt die Luftgeschwindigkeit unter den Salzpunkt, Feststoffe setzen sich entlang horizontaler Rohrläufe ab und die Leitung verstopft. Der Unterschied zwischen einer Linie, die monatelang läuft, und einer Linie, die wöchentlich gereinigt werden muss, liegt in der Regel in der Entscheidung über die Ventilatorauswahl, die vor der Installation getroffen wird. Die Schlussfolgerung, die Sie bei jedem pneumatischen Förderprojekt ziehen sollten, ist einfach: Wählen Sie den Radialventilator anhand der tatsächlichen Systemwiderstandskurve und nicht anhand einer Nenndrucktabelle.
Ein Radialventilator drückt das Produkt nicht direkt durch das Rohr. Es bewegt Luft und die Luft trägt das Produkt. Damit das zuverlässig funktioniert, muss der Ventilator im gleichen Betriebspunkt zwei Dinge liefern: genügend Volumenstrom, um die Fördergeschwindigkeit über der Absetzgeschwindigkeit der Partikel zu halten, und genügend statischen Druck, um jeden Widerstand zwischen der Materialaufgabestelle und dem Endabscheider zu überwinden. Wenn einer der Werte am tatsächlichen Betriebspunkt zu kurz ist, verstopft das System irgendwo hinter dem Einspeisepunkt.
Radialventilatoren eignen sich für die pneumatische Förderung, da sie einen kontinuierlichen, gleichmäßigen Luftstrom bei moderatem Druckanstieg liefern. Ihre Leistungskurven sind steiler als die von Drehkolbengebläsen, sodass sich der Durchfluss bei Widerstandsänderungen spürbar ändert. Das ist die häufigste Ursache für Verwirrung: Eine Verdrängermaschine hält den Durchfluss ungefähr konstant, während ein Radialventilator der Widerstandskurve der Anlage folgt. Der praktische Effekt besteht darin, dass die Rohrleitungen, der Filter und der Ventilator als ein System entwickelt werden müssen. Wenn Sie eine Erinnerung daran benötigen, wie Industrielle Radialventilatoren regeln Luftströmungs- und Druckverhältnisse Es lohnt sich, die Spezifikation zu überprüfen, bevor Sie sie korrigieren.
Pneumatische Fördersysteme werden in Dünnstrom- und Dichtstrombetrieb unterteilt und die Ventilatorspezifikation ist jeweils völlig unterschiedlich.
In der verdünnten Phase schwebt das Produkt im Luftstrom mit Fördergeschwindigkeiten von etwa 15 bis 30 m/s. Das Feststoffbeladungsverhältnis ist niedrig und der erforderliche Ventilatordruck liegt typischerweise im Bereich von 0,02 bis 0,15 bar. Die verdünnte Phase ist einfach, flexibel und gut für große Entfernungen geeignet. Der Nachteil besteht im Verschleiß und der Zersetzung von Partikeln, da das Produkt mit hoher Geschwindigkeit auf Rohrwände und -bögen prallt.
Die dichte Phase bewegt Material mit niedriger Geschwindigkeit, häufig 3 bis 8 m/s, entlang des Rohrs, wobei am Leitungseinlass ein höherer Druck herrscht. Es verbraucht weniger Luft und erzeugt weniger Verschleiß und Qualitätsminderung, aber der Druckbedarf kann leicht 0,15 bar überschreiten. Die meisten Dichtstromsysteme basieren auf Verdrängergebläsen oder Kompressoren. Bei kurzen Förderstrecken und mittleren Förderleistungen kann ein Hochdruck-Radialventilator jedoch dennoch eine praktikable und kostengünstigere Lösung sein.
| Parameter | Verdünnungsphase | Dichte Phase |
|---|---|---|
| Fördergeschwindigkeit | 15 bis 30 m/s | 3 bis 8 m/s |
| Typischer Lüfterdruck | 0,02 bis 0,15 bar | 0,15 bar und höher, häufig oberhalb des Fliehkraftbereichs |
| Feststoffverladung | Niedrig | Hoch |
| Verschleißgefahr | Hocher at high velocity | Niedriger |
| Radialventilator passend | Gut | Beschränkt auf kurze Leitungen und mäßige Drücke |
Die richtige Methode besteht aus drei Schritten: Berechnen des Widerstands, Berechnen des Luftstroms und Überprüfen der Leistungs- und Druckklasse.
Der Gesamtdruckverlust besteht aus der Einlasshaube oder dem Filter, dem geraden Rohr, den Bögen, dem vertikalen Hub, der Zellenradschleuse, dem Zyklon oder Filterbehälter und dem letzten Beutelfilter. Jedes dieser Elemente trägt zu einem messbaren Druckabfall bei der Auslegungsströmung bei. In der Praxis unterschätzen Ingenieure häufig Bögen und überschätzen gerade Rohre. Ein sichererer Ansatz besteht darin, die äquivalente Länge der Leitung zu berechnen, alles zu addieren und sich dann bei den Komponentenlieferanten zu erkundigen. Fügen Sie zur Unsicherheit einen Spielraum von etwa 10 Prozent hinzu, vermeiden Sie jedoch eine übermäßige Überdimensionierung, da dadurch der Betriebspunkt in einen weniger effizienten Bereich der Lüfterkurve verschoben wird.
Der erforderliche Luftstrom ergibt sich aus dem Produkt aus der gewählten Fördergeschwindigkeit und der Rohrquerschnittsfläche. Die Geschwindigkeit muss über dem Saltationspunkt für das jeweilige Material bleiben. Leichte Lebensmittelpulver können mit etwa 15 bis 18 m/s gefördert werden; Zement und Sand benötigen typischerweise 20 bis 25 m/s; schwerere oder stärker haftende Materialien benötigen mehr. Wenn Sie die Geschwindigkeit anhand von Erfahrungswerten und nicht anhand von Materialdaten angeben, nehmen Sie unnötige Verstopfungs- oder Verschleißrisiken in Kauf. A Auswahlhilfe basierend auf Kapazität, Druck und Materialverhalten ist in dieser Phase eine praktische Referenz.
Sobald der erforderliche Durchfluss und Druck bekannt ist, wählen Sie einen Ventilator, dessen Betriebspunkt im stabilen Teil der Leistungskurve liegt. Bei der pneumatischen Förderung verschiebt sich die Spezifikation in der Regel hin zu Mitteldruck- oder Hochdruck-Radialventilatoren. Die Motorleistung ergibt sich aus dem Volumenstrom, dem Druck und dem Wirkungsgrad des Ventilators, muss aber auch um die Luftdichte korrigiert werden. Ein Ventilator, der heiße Prozessluft von 120 °C fördert, verbraucht beim Kaltstart mehr Leistung, wenn der Motor nur für den heißen Zustand ausgelegt ist. Bitten Sie den Hersteller, die Wellenleistung sowohl im Auslegungszustand als auch im Anlaufzustand anzugeben.
Materialeigenschaften wirken sich nicht nur auf das Rohr und den Zubringer aus, sondern auch auf die Konstruktion des Ventilators. Drei Materialgruppen verdienen besondere Aufmerksamkeit.
Flugasche, Zementrohmehl, Sand und recycelte Zuschlagstoffe bewegen sich mit hoher Geschwindigkeit und erodieren Laufräder schnell. Bei diesen Aufgaben bestimmen die Laufrad- und Gehäusedicke, die Schaufelform und die Verfügbarkeit eines Verschleißschutzes die Lebensdauer. Ein Standard-Niederdruckventilator, der für saubere Belüftungsluft entwickelt wurde, verliert an Leistung und Gleichgewicht, lange bevor das Projekt sein erstes Wartungsintervall erreicht.
Mehl, Stärke, Zucker, Getreide und Futterpellets stellen andere Anforderungen: glatte Oberflächen, gute Abdichtung und eine Laufradgeometrie, die Produktansammlungen verhindert. Auch Lebensmittelpulver erfordern ein hygienisches Design und oft ein höheres Maß an Staubdichtigkeit. A Pulverförderventilator in Lebensmittelqualität ist genau für diese Art von Aufgabe konzipiert, mit Konstruktionsdetails, die durch die Anpassung eines generischen Lüftungsventilators nur schwer nachzubilden sind.
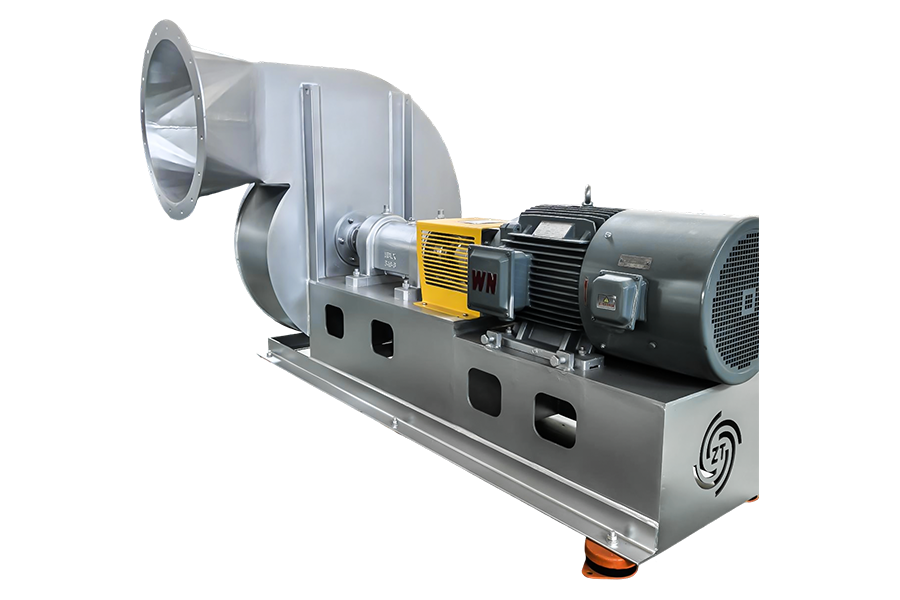 Kundenspezifischer Pulverförderventilator für die Lebensmittelindustrie, Hersteller, Fabrik, Unternehmen Jiangsu ZT Fan Co., Ltd. ist Chinas kundenspezifischer Pulverförderventilator für die Lebensmittelindustrie. Hersteller, Fabrik, Unternehmen, Kategorie: Lebensmittelindustrie ... Produkt anzeigen →
In landwirtschaftlichen Förderlinien, die Getreide, Saatgut und pelletiertes Futter transportieren, werden in der Regel abrasiver Staub mit Feuchtigkeit und brennbarem Material vermischt. Die Produktreihe landwirtschaftlicher pneumatischer Förderventilatoren Bewältigt diese Bedingungen mit verstärkten Gehäusen und Dichtungen, die Staub von Lagern und äußeren Umgebungen fernhalten.
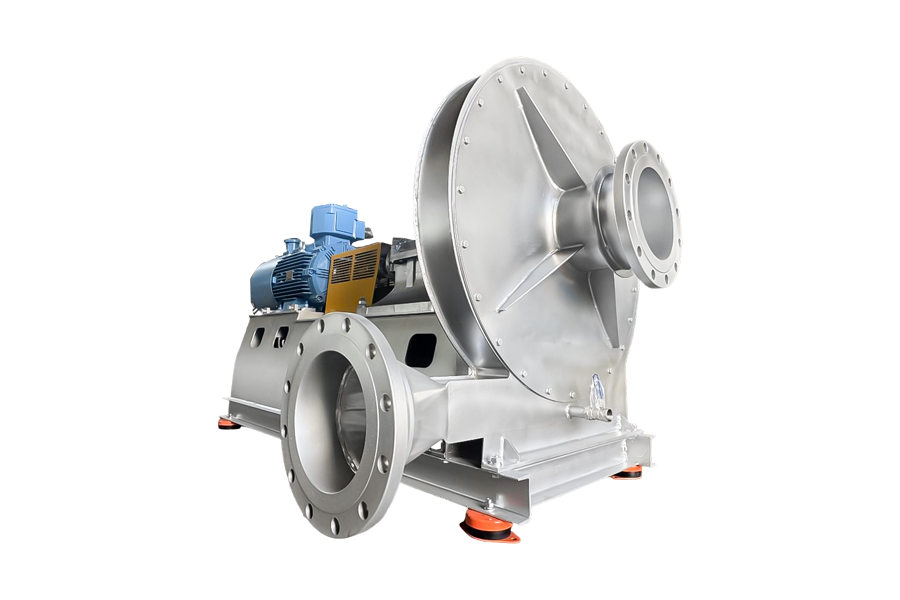 Kundenspezifische landwirtschaftliche pneumatische Förderventilatoren Hersteller, Fabrik, Unternehmen Jiangsu ZT Fan Co., Ltd. ist China Custom landwirtschaftliche pneumatische Förderventilatoren Hersteller, Fabrik, Unternehmen, Produkt anzeigen →
Mehl, Stärke, Aluminiumpulver und viele chemische Zwischenprodukte bilden in Förderanlagen explosive Staubwolken. In den meisten Fällen ist der Lüfter nicht die Zündquelle, es kann jedoch zu einer Zündquelle kommen, wenn das Laufrad das Gehäuse berührt oder ein Lager überhitzt. Eine funkensichere Konstruktion, Wellendichtungen und eine ordnungsgemäße Erdung verringern das Risiko. Bei giftigen oder sehr feinen Pulvern lohnt es sich, frühzeitig über eine leckagefreie Lüfterkonfiguration zu diskutieren, da das nachträgliche Hinzufügen von Dichtungen teuer ist und häufig die Leistung beeinträchtigt.
Klären Sie vor dem Kauf folgende Punkte mit dem Ventilatorhersteller ab:
Die vor Ort beobachteten Ausfälle wiederholen sich werks- und branchenübergreifend. Die häufigsten sind hier aufgelistet, damit sie im Design Review erfasst werden können:
Wenn Sie sich nur an eine Sache aus diesem Artikel erinnern, machen Sie es so: Erstellen Sie zuerst die Systemwiderstandskurve und passen Sie dann die Lüfterkurve daran an. Tun Sie dies, bevor Sie über Laufradmaterial, Lagertyp oder Motorleistung sprechen.
Beginnen Sie mit dem Material, der Förderstrecke, der Streckenführung und der Trenneinrichtung. Wandeln Sie diese in einen erforderlichen Durchfluss und Druck um. Wählen Sie dann einen Radialventilator, der diesen Betriebspunkt mit einer vernünftigen Drehzahl, einer stabilen Kurvenlage und einem realistischen Motorspielraum liefert. Wenn es bei dem Projekt um schwierige Materialien, hohe Temperaturen oder explosiven Staub geht, beziehen Sie den Ventilatorhersteller frühzeitig ein. Ein Ventilator, der zusammen mit der Förderbandanordnung ausgewählt wird, läuft jahrelang; Ein am Ende des Projekts hinzugefügter Ventilator wird die Wartungsmannschaft für alle beschäftigen.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert*
Kategorie: Umweltschutzindustrie – Radialventilator für Drehrohrofen-Behandlungssystem für feste ...
See Details
Kategorie: Radialventilator für Kesselsysteme Sekundärluftventilator Prod...
See Details
Kategorie: Umweltschutzindustrie – Radialventilator für Drehrohrofen-Behandlungssystem für feste ...
See Details
Kategorie: Umweltschutzindustrie – Radialventilator für Drehrohrofen-Behandlungssystem für feste ...
See Details
Kategorie: Umweltschutzindustrie – Radialventilator für Drehrohrofen-Behandlungssystem für feste ...
See Details
Kategorie: Umweltschutzindustrie – Radialventilator für Drehrohrofen-Behandlungssystem für feste ...
See DetailsMobile: +86-188 6157 1101
Nr. 58 Wendong Road, Industriegebiet Xushe Town, Stadt Yixing, Provinz Jiangsu, China
Urheberrecht © JIANGSU ZT FAN CO.,LTD. Alle Rechte vorbehalten.
Hersteller von Radialventilatoren aus Edelstahl

+86-188 6157 1101
